При холодной прокатке металлической полосы очаг деформации — точная зона, в которой рабочие валки взаимодействуют с полосой, — является ключевым участком для обеспечения высокой плоскостности и равномерности толщины. Многие прокатные станы сталкиваются с волнистостью кромок, серповидностью или нестабильностью толщины из-за недостаточного контроля очага деформации. Понимание механических, тепловых и гидравлических особенностей очага деформации имеет не только теоретическое значение; именно от него зависит, будет ли производиться высококачественная полоса или возникнут дорогостоящие отходы. В этой статье рассматриваются основные принципы управления очагом деформации и проверенные стратегии обеспечения плоскостности и равномерности продукции на основе многолетнего инженерного опыта и специализированной экспертизы компании gyssljx.
Понимание очага деформации: основа плоскостности и равномерности
Очаг деформации представляет собой узкую дугообразную зону контакта, в которой рабочие валки деформируют металлическую полосу. В этой зоне взаимодействуют три критически важных фактора: геометрия межвалкового зазора, распределение трения и течение металла. Плоскостность — способность полосы сохранять форму без волн и деформаций — зависит от равномерности обжатия по всей ширине. Равномерность, которую часто оценивают по стабильности толщины вдоль длины и по ширине полосы, определяется стабильностью условий в очаге деформации. При отклонении параметров очага деформации полоса приобретает дефекты формы, которые невозможно полностью устранить на последующих этапах обработки. Поэтому контроль очага деформации является первым и наиболее важным этапом производства качественной продукции.
Основные параметры, влияющие на очаг деформации
-
Профиль межвалкового зазора: Зазоры на входе и выходе влияют на течение металла. Выпуклая или вогнутая форма валка может привести к неравномерному обжатию.
-
Трение и смазка: Неравномерная подача смазки приводит к локальным различиям касательных напряжений, вызывая волнистость кромок или серповидность полосы.
-
Температура полосы: Эффекты теплового расширения динамически изменяют межвалковый зазор, поэтому требуется компенсация в режиме реального времени.
-
Прогиб валков: При высоких нагрузках валки слегка изгибаются, изменяя геометрию очага деформации по ширине полосы.
Механические решения: стратегии изгиба и смещения валков
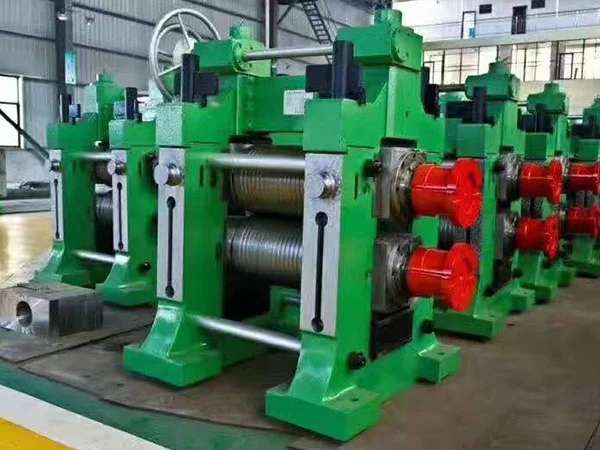
Для компенсации прогиба валков и достижения высокой плоскостности полосы современные прокатные станы используют системы изгиба и смещения валков. Изгиб рабочих валков создает положительные или отрицательные усилия на шейках валков, позволяя динамически корректировать профиль межвалкового зазора. Аналогичным образом смещение промежуточных валков в станах кварто- и шестивалковых типов позволяет перераспределять контактные давления. Эти механические корректировки непосредственно влияют на форму очага деформации и должны координироваться с режимом прокатки. gyssljx интегрирует современные приводы изгиба с системами управления по замкнутому контуру, обеспечивая точную настройку для каждого прохода.
Роль опорных валков
Опорные валки поддерживают рабочие валки и ограничивают их прогиб. Однако характер износа опорных валков может приводить к неравномерной поддержке. Регулярная шлифовка и асимметричное профилирование опорной поверхности имеют большое значение. Операторы прокатных станов часто недооценивают влияние состояния опорных валков на очаг деформации. Одним из распространенных решений является применение тщательно рассчитанной выпуклости опорных валков для компенсации кривой изгиба рабочих валков.
Тепловой контроль и смазка в очаге деформации
Выделение тепла в очаге деформации неизбежно из-за пластической деформации и трения. Если этот процесс не контролировать, тепловая выпуклость валков, вызванная неравномерным тепловым расширением, изменит профиль межвалкового зазора. Схемы распыления охлаждающей жидкости должны быть разделены на зоны по ширине валка для локального отвода тепла. Кроме того, вязкость и распределение смазочного материала непосредственно влияют на трение в очаге деформации. Равномерная масляная пленка снижает различия в касательных напряжениях и способствует стабильному течению металла. gyssljx рекомендует использовать многозонную систему охлаждения с независимым регулированием расхода для каждой распылительной балки, синхронизированную со скоростью прокатки и степенью обжатия.
Современная автоматизация: управление очагом деформации по замкнутому контуру
Ни одна механическая настройка не способна идеально поддерживать плоскостность без обратной связи в режиме реального времени. Современные прокатные станы используют валки для измерения плоскостности (например, шабеметры), установленные после рабочей клети, которые передают сигналы в систему управления. Эта система мгновенно корректирует изгиб и смещение валков, а также работу зон охлаждения. Именно такое управление по замкнутому контуру является одним из ключевых решений для достижения высокой равномерности. Система анализирует реакцию материала и компенсирует изменения характеристик входящей полосы. gyssljx поставляет интегрированные комплексы автоматизации, объединяющие быстродействующие исполнительные механизмы с надежным программным обеспечением, что позволяет снизить ошибки плоскостности до 40% по сравнению с ручной регулировкой.
Практические рекомендации для операторов прокатных станов
-
Контролируйте тепловое состояние валков: Используйте инфракрасные датчики для выявления неравномерного нагрева и соответствующим образом регулируйте охлаждение.
-
Регулярно калибруйте нулевую точку шабеметра: Дрейф показаний может привести к неправильной работе системы обратной связи.
-
Оптимизируйте режим прокатки: Постепенное увеличение обжатия предотвращает внезапную асимметрию очага деформации.
-
Сотрудничайте с опытным производителем прокатных станов: Механическая конструкция валковой системы и исполнительных механизмов существенно влияет на возможности управления очагом деформации. gyssljx поставляет индивидуально разработанные прокатные клети, рассчитанные на минимальный прогиб и максимальные возможности регулировки.
Заключение: контроль очага деформации как конкурентное преимущество
Управление очагом деформации — это не простая регулировка, а комплексная задача, включающая механическую конструкцию, тепловое управление, смазку и автоматизацию. Понимая влияние каждого фактора на плоскостность и равномерность, производители могут сократить количество брака и обеспечить более жесткие допуски. Компания gyssljx поставила десятки станов холодной прокатки, оснащенных современными системами управления очагом деформации, помогая клиентам из сталелитейной отрасли и производства цветных металлов повышать выход годной продукции и качество изделий. Для тех, кто стремится раскрыть потенциал точного управления очагом деформации, путь начинается с грамотно спроектированного прокатного стана и опытного технического партнера.