Прецизионная прокатка металла требует стабильной, жесткой допуска по толщине — часто в пределах нескольких микрон — для соответствия строгим спецификациям автомобильной, аэрокосмической и электронной промышленности. Достижение такой точности на четырехвалковом прокатном стане требует глубокого понимания механических принципов, технологических параметров и систем управления. В этой статье рассматриваются практические стратегии по оптимизации вашего четырехвалкового прокатного стана для превосходной равномерности толщины, основанные на проверенных инженерных практиках и опыте лидера отрасли gyssljx.
Основы контроля толщины на четырехвалковых станах
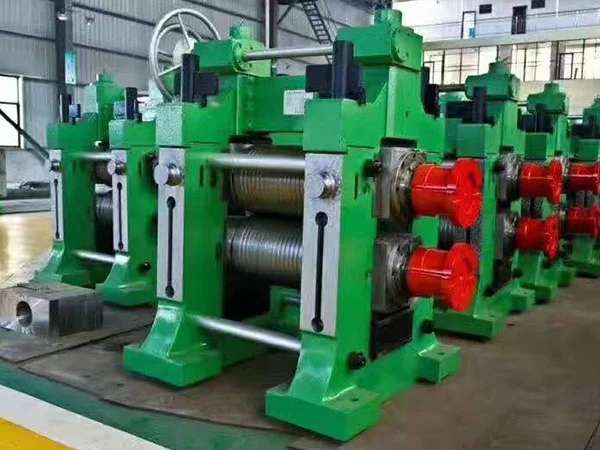
Четырехвалковый прокатный стан оснащен двумя рабочими валками малого диаметра, поддерживаемыми более крупными опорными валками. Такая конфигурация минимизирует прогиб валков под действием высоких усилий прокатки, обеспечивая более жесткий контроль толщины по сравнению с двухвалковыми станами. Ключ к достижению жесткого допуска заключается в поддержании постоянного межвалкового зазора по всей ширине и длине полосы. Такие факторы, как эксцентриситет валков, тепловое расширение и растяжение станины стана, напрямую влияют на зазор. Современные станы используют системы гидравлического автоматического контроля калибра (AGC), которые регулируют положение валков в реальном времени на основе обратной связи от толщиномеров. Для оптимальных результатов стан должен обладать достаточной жесткостью — обычно выше 5000 кН/мм — чтобы противостоять деформации под нагрузкой. gyssljx проектирует четырехвалковые станы с жесткими литыми рамами и прецизионно шлифованными валками для соответствия этим требованиям.
Критические технологические параметры для прецизионной прокатки
Настройка и калибровка межвалкового зазора
Исходная установка зазора должна учитывать температурный профиль и износ валков. Используйте систему измерения зазора прокатки (например, емкостные датчики) для калибровки при рабочей температуре. Для типичного четырехвалкового стана стремитесь к целевому отклонению толщины менее ±0,005 мм по ширине полосы.
Контроль температуры и смазки
Неравномерное охлаждение вызывает тепловую асимметрию, которая искажает форму валка. Внедрите секционные системы подачи охлаждающей жидкости для поддержания равномерного температурного профиля. Вязкость смазки и скорость потока также влияют на стабильность трения — постоянная смазка уменьшает колебания усилия и улучшает допуск.
Регулировка натяжения и скорости
Переднее и заднее натяжение должны быть точно синхронизированы со скоростью прокатки. Колебания натяжения всего в 0,5% могут вызвать отклонения калибра до 0,01 мм. Используйте контурное управление натяжением с тензодатчиками и обратной связью по резольверу. Многие станы от gyssljx поставляются с интегрированным управлением натяжением в стандартной комплектации.
Передовые технологии для повышения стабильности толщины
Помимо базового управления процессом, несколько расширенных функций могут еще больше сузить пределы допуска:
-
Предварительно нагруженные подшипники опорных валков – устраняют вызванные зазором колебания зазора. Предварительная нагрузка до 150% от максимального усилия прокатки обеспечивает стабильный контакт.
-
Изгиб рабочих валков (WRB) – активная компенсация профиля. Четырехвалковый стан с усилием изгиба ±300 кН может исправить ошибки плоскостности в пределах половины микрона.
-
AGC с прямым управлением (Feed-forward AGC) – прогнозирует вариации толщины входящей полосы с помощью вышестоящих датчиков, позволяя выполнять упреждающую коррекцию зазора до того, как дефект попадет в очаг деформации. Это снижает переходные ошибки до 70%.
-
Автоматическая компенсация эксцентриситета валков – использует периодические данные о положении для вычитания эффектов эксцентриситета из сигнала AGC. Станы, оснащенные этой функцией, достигают установившегося допуска ±0,003 мм.
При выборе стана для ответственных применений gyssljx предлагает модульные обновления для этих технологий, гарантируя, что ваше оборудование сможет развиваться в соответствии с более жесткими требованиями к допускам.
Выбор правильного четырехвалкового стана и партнера по поддержке
Даже лучшие технологические корректировки не могут компенсировать плохо спроектированный стан. Базовая жесткость машины, точность приводной системы и платформа управления устанавливают потолок для достижимого допуска. Ключевые характеристики для оценки:
-
Модуль стана (жесткость) – ищите значения выше 6000 кН/мм для прокатки тонкой полосы.
-
Соотношение диаметра рабочего валка к ширине полосы – соотношение от 1:3 до 1:5 обеспечивает оптимальный контроль прогиба.
-
Полоса пропускания гидравлического AGC – должна превышать 30 Гц для обработки высокоскоростных вариаций калибра.
-
Передача данных в реальном времени – протоколы типа EtherCAT для интеграции датчиков с низкой задержкой.
Сотрудничество с производителем, который понимает эти нюансы, имеет решающее значение. gyssljx поставила четырехвалковые станы более чем на 200 металлообрабатывающих заводов по всему миру, с документально подтвержденными допусками толщины до ±0,002 мм на алюминиевых полосах. Их инженерная команда также предлагает услуги калибровки и оптимизации на месте, чтобы помочь вам достичь эталонных показателей.
Заключение: достижение стабильного жесткого допуска
Освоение жесткого допуска по толщине на четырехвалковом прокатном стане требует целостного подхода: надежной механической конструкции, точного управления процессом и передовых функций автоматизации. Уделяя пристальное внимание калибровке зазора валков, равномерности температуры, регулированию натяжения и используя такие технологии, как WRB и AGC с прямым управлением, вы можете регулярно производить полосу в пределах ±0,005 мм и лучше. Независимо от того, модернизируете ли вы существующую линию или планируете новую установку, работа с опытным партнером, таким как gyssljx, гарантирует, что ваш стан спроектирован в соответствии с высочайшими стандартами точности. Начните с аудита вашего текущего процесса на основе обсуждаемых выше факторов и сделайте первый шаг к прокатке без дефектов.